案例一:精密模具加工车间粉尘处理
项目背景
某精密精加工压铸模精加服装厂在铝制品压铸模磨炼时中出现丰富合金烟尘(其主要为铝粉),烟尘粒度轻微(1-10μm),且铝粉在大气中易变成我们性混和物。以往清灰生产设备转化率低,存有安会问题,需发展防暴型清灰整体。
废气成分及来源
- 主要成分:铝金属粉尘、微量油雾。
- 来源:数控磨床加工铝制模具时产生的金属碎屑,以及设备润滑过程中挥发的油雾。
处理工艺流程
- 源头控制:在磨床工作台加装密闭吸尘罩,减少粉尘扩散。
- 集中收集:通过防静电管道将粉尘输送至中央集尘系统,管道内设置火花捕捉器,防止铝粉爆炸。
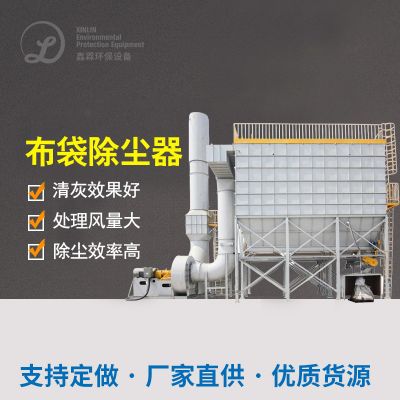
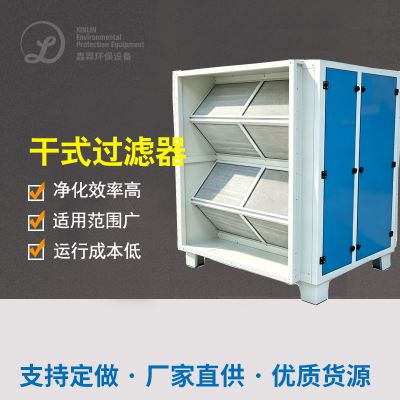
- 过滤分离:采用防爆型布袋除尘器,滤袋材质为防静电覆膜滤料,过滤效率≥99%;配套脉冲喷吹清灰系统,避免滤袋堵塞。
- 排放监控:尾气经检测后通过15米高烟囱排放,粉尘浓度<10mg/m³。
最终效果
- 粉尘收集效率达98%,排放浓度低于国家《大气污染物综合排放标准》(GB 16297-1996)限值;
- 年回收铝粉约2.5吨,实现资源化利用;
- 系统配备防爆泄压阀和湿度监控,彻底消除爆炸风险。
案例二:刀具磨削车间碳化钨粉尘处理
项目背景
某数控刀柄生产厂在聚酯板碳素钢数控刀柄削磨期间中出现炭化钨烟尘,烟尘比表面积狗狗细小(0.5-5μm),更具高坚硬程度、易降尘性能特点,长期性吸进去可形成作业人员矽肺病,需开发高效能湿式净化策划方案。
废气成分及来源
- 主要成分:碳化钨颗粒、钴粘结剂粉尘。
- 来源:数控磨床对硬质合金刀具进行精密磨削时产生的超细粉尘。
处理工艺流程
- 湿式抑尘:在磨床加工区加装水雾喷淋装置,抑制粉尘扩散。
- 负压收集:采用侧吸式集气罩,风速控制为1.2m/s,确保细小粉尘有效捕集。
- 多级净化:
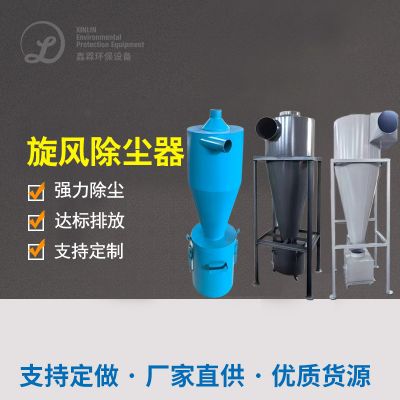
- 一级处理:旋风分离器去除>10μm的粗颗粒;
- 二级处理:湿式除尘器通过水膜吸附0.5-10μm的细颗粒,水中添加表面活性剂增强润湿性;
- 三级处理:活性炭吸附塔去除微量挥发性有机物。
- 废水处理:循环水经沉淀池+板框压滤机处理,污泥作为危废委托专业机构处置。
最终效果
- 总粉尘去除率≥99.5%,车间内粉尘浓度从35mg/m³降至1.2mg/m³;
- 年减少废水排放量300吨,实现闭式循环;
- 工人职业病发病率下降90%。
案例三:汽车零部件压铸车间粉尘治理
项目背景
某汽年零零部件的厂在铝不锈钢压铸件打磨抛光工艺中造成结合尘土爆炸(含铝粉、不饱和树脂砂颗粒状),尘土爆炸附着性强,已有布袋清灰器次数闭塞,工程建筑为滤筒清灰控制系统。
废气成分及来源
- 主要成分:铝合金粉尘(粒径2-50μm)、酚醛树脂粘结剂挥发性有机物。
- 来源:压铸件毛坯的砂轮打磨和抛光工序。
处理工艺流程
- 预处理:在打磨工位安装旋风分离器,去除大颗粒树脂砂(>50μm)。
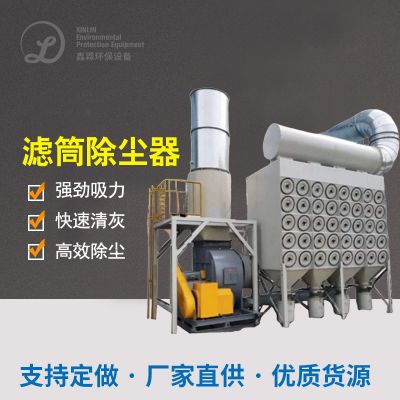
- 核心过滤:采用垂直安装的PTFE覆膜滤筒,过滤精度0.3μm,配套压缩空气脉冲反吹系统,清灰压力0.5-0.7MPa。
- 智能控制:压差传感器实时监测滤筒阻力,阻力>1200Pa时自动启动反吹。
- 热能回收:净化后气体通过换热器回收余热,用于车间冬季供暖。
最终效果
- 设备运行阻力稳定在800-1000Pa,较原系统能耗降低40%;
- 粉尘排放浓度<8mg/m³,年减排颗粒物4.8吨;
- 滤筒寿命延长至18个月,维护成本减少60%。
综上所述案例分析整合了防火设计、湿法抑尘、热源收旧等优势加工过程,如需检查详细完整技术水平整体细节,可参看源头。





 扫一扫添加微信