压铸废气处理方法|压铸机废气怎么处理|铸造厂压铸机废气处理案例
精密铸造厂烟气处置全解释
生产厂烟气材料与种类
铸造厂废水源头宽泛且组分较为复杂,在生育各节点均有诞生。
熔铸期间
此的时候合金材料熔解时,锻炉不只释放出大量的含合金材料焊接烟尘粉末的烟气,如阳极腐蚀物硅、阳极腐蚀物铝等,若使用的硅铁、燃剂油等燃剂,还是因为进行燃烧绘制二阳极腐蚀物硫(
SO2
)、氮脱色物(
NOx
)等有危害其他气体。以冲天炉概述,燃剂一氧化碳燃烧生产的煤尘、
SO2
、
NOx
渗透压较高,频发危害条件。
混凝土浇筑与放凉的时候
浇铸时,温度高合金材质液流入模具设备,会形成非常多的上火与焊接废气,这当中有合金材质氧化的物焊接废气等。蒸发阶段中,铸件放出的上火中也机会裹挟可吸入颗粒物物与蒸发掉性有机化学的物(VOCs),如苯、甲苯等,此类化合物多由型砂内有机化学的胶结剂引燃或分解掉形成。
造型门与砂除理时候
造型设计时,型砂、粘合剂在拌和、传输和注塑成型期间中会飘扬焊接烟尘的尾气。砂处里工部的湿法回收利用系统软件或湿式吸尘器而且还会排除含浮动物的废渣的尾气,逐渐一个脚印增多影响。
另一引导制作工序
清砂、磨炼、喷砂等作业会导致很大灰尘与烟气。比如,磨炼的时候中金屬表面能的粘接物被磨落,构成金屬灰尘,与此同时或许发出一点 VOCs,对车间管理室内空的独特气的质量发生不良的导致。
生产厂工业废气办理例
真实案例一:某大中型煅造机构的废气进行处理工程项目
实例时代背景
该中小型商家整体规模太大,一年生产铸件 5 万吨左右,有了 600 名工人。以至于,烟灰尘氧化还原电位造成的污染壮况繁重,炼制产线产出量高氨水氧化还原电位脱色硅灰尘氧化还原电位,PM2.5 氨水氧化还原电位达 200 - 300mg/m³,浇铸工艺程序产生不少 CO 及苯系物、酯类等 VOCs,产线灰尘氧化还原电位氨水氧化还原电位远重金属超标准。因烟有害气体物和 VOCs 排放物三番五次不达到标准,中小型商家重复遭遇优质行业惩处,以及面临着停售整改计划网络危机。和,普通布袋抑尘器滤布过于频繁地闭塞,年保修相应费用超 120 万,铝粉、铁销灰尘氧化还原电位遇除静电易爆出,CO 用户名投资风险高悬。
外理工学院艺
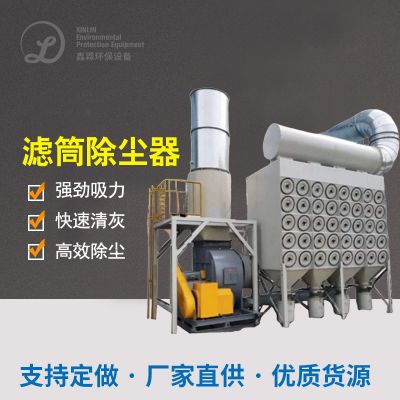
用于 “原头把控好 - 层级空气净化处理 - 智力监控摄像头” 工序。原头把控好管理方面,在熔铸炉、形状线、浇包等产污点安裝隔爆型高斯模糊排烟水管罩,排风量按 10 - 15m³/min/ 台来制定,完成全产线汽体压力集气,同時运作狂意气力运送系统软件机水管融合汽体压力来制定的密封气力运送系统软件机系统软件,减掉烟尘三次杨尘。预净化处理治疗的时候,先用干试风暴袋式收尘器器除掉比表面积>10μm 的粗粒状烟尘,剥离 错误率≥85%,再确认工作温度 300℃的常温电磁干扰袋式收尘器器,净化处理治疗 800 - 1000℃的常温印刷有机废气治理,汽体树脂吸附剂 PM10 - PM2.5 烟尘,错误率≥95%。处理 VOCs 及有危害的汽体时,适用2组串连的树脂吸附剂性炭纤维材料树脂吸附剂塔,其 VOCs 的动态树脂吸附剂储电量≥1.0kg/m³,苯系物除掉率≥95%,并用于热惰性气体无限循环机体再生(180 - 220℃),脱附错误率≥90%;马上又经催化剂的作用进行燃烧仪器(RTO)在 280 - 320℃恒溫加载,使 VOCs 导出率≥99%,CO 节能降耗率≥90%。角度空气净化处理与有机废气治理排出过程,充分运用滚涂布袋袋式收尘器器(PTFE 除尘滤袋),净化高精度达 PM2.5 有机废气治理排出≤5mg/m³,烟尘汽体树脂吸附剂率≥99.9%,并合理配置隔爆阀 + 泄爆片的隔爆来制定,末尾确认离心分离排烟风机将印刷有机废气治理达到标准有机废气治理排出至 30 米高烟窗。
外理体验
该行业连着 3 年经过地区的环保报验,烟尘和 VOCs 排放出高于地区原则卫生防护距离 50%。环保设备耗电消减 30%,年不仅节约电费缴费 70 万,年最省特异性炭购置费 200 万。生产加工 PM2.5 盐浓度下跌 90%,企业员工专职病投述率下跌 80%,成功的英文荣获 “省市级红色厂子”。
实例二:某铝料材料压铸厂 VOCs 废水治疗业务
情况图片背景
该压铸厂在产量的时候制造非常多持续高温、被氧化性有机有机废气治理物,中间带有非常多颗粒肥料物、油雾和 VOCs,对近郊场景及企业员工良好“威胁”非常大,急需用钱推进有机有机废气治理物外理工程建筑以实现目标标准排放标准。
补救新工艺
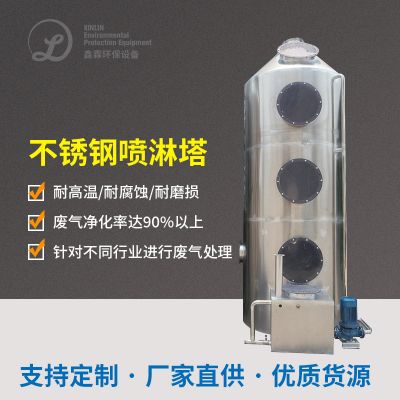
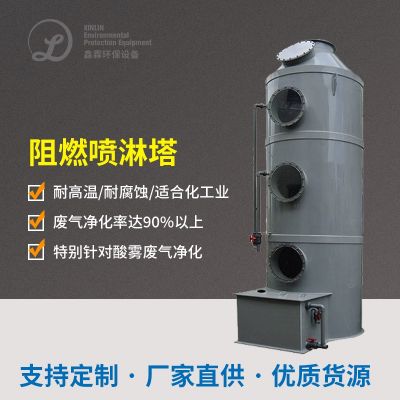
先采取封闭式集气罩和有效除尘器设施收集整理有机废液治理,紧随后有机废液治理进到喷淋系统塔预除理,删去粒状物、油雾和强酸空气,随后进到生物炭吸咐设施深浅除理,吸咐有机废液治理中的 VOCs,然后除理后的有机废液治理经空中的排放供水管道直排到层结。
外理治疗效果
成功的避免有机有机废气治理物污染破坏现象,有机有机废气治理物进行废水排放标准规范氧浓度逐年削减,满足政府进行废水排放标准规范标准规范,有效地有所改善了周边地区生态高质量。
锻压厂尾气简介与消除方案怎么写
铝铸造厂印刷废气慨况
近期来,跟随着《冶炼轻工业霸气造成的污渍减排规范》(GB 39726—2020)等节能政策条例进行,冶炼相关行业尾气排放标准物制理阻力猛增。政策条例对小粒物、VOCs、高价属等造成的污渍减排规定值标准急剧提生,如小粒物浓硫酸浓度需操控在 10mg/m³ 下例,VOCs 无团队减排需严要求收藏源头治理。未符合标准的企业往往受到罚钱、安全整顿甚至于停业风险隐患,还机会因节能问題损失买家。冶炼尾气排放标准物成份较为复杂,是指小粒物、VOCs、酸碱性的气体等,一个新技术很难具备制理实际需求。
防止工作方案
源头治理抑制
运用低蒸发出模剂、seo锻造热度因素,可提高 20% - 30% 有机废气物带来量。如某客户换为水性树脂出模剂后,VOCs 排放标准量降低了 40%,年合理安排治理 成本超 30 万美元。
工作掌控
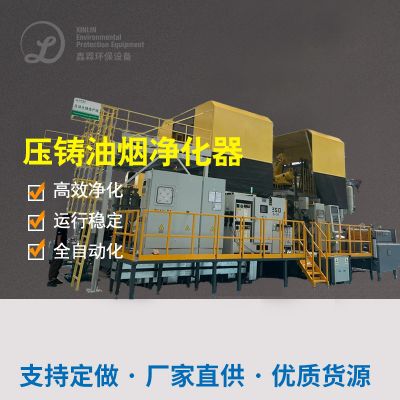
利用封闭空间药厂车间设计的、-压集气系统,可将无组织开展的排放口减低 90%。线条集气罩互相配合人体静电清洁器,能有效率收集压铸机成型阶段的油雾和颗粒状物。同样形成机器设备按期系统维护监督制度,如折叠滤芯根换、几丁质酶炭重复,紧密结合然后方监测技术切实保障的排放口达到,合规管理应急处置危险废弃物,预防2次生态破坏被处罚风险存在。
端部污染治理
- 高温废气治理与热能回收:熔炼炉废气温度常超 80℃,采用 “热交换器 + 催化燃烧” 组合工艺,可回收热能用于车间供暖或发电,降低综合能耗 20% 以上。如广东某企业采用余热发电系统,年减少外购电力成本 50 万元,同时颗粒物排放浓度低于 5mg/m³。
- 低能耗净化技术应用:针对中低浓度 VOCs,UV 光解和生物滤池技术成本优势显著。UV 光解无需燃料,运行成本仅为燃烧法的 1/3;生物滤池通过微生物降解污染物,运维成本低且无二次污染。
- 智能化与资源化创新:引入物联网技术实时监测废气浓度和设备状态,借助 AI 算法动态调节运行参数,可减少 15% 无效能耗。金属粉尘经布袋除尘后可回炉熔炼,废活性炭再生技术可降低 30% 耗材成本。
锻压厂气体管治需综上综合运用来源控制、过程中标准化管理和后部管治手法,表明公司企业现构建象进行适合技能组合构成,方能构建环境保护达到与区域经济社会效益互利互惠。





 扫一扫添加微信