对接焊产线有机废气概述
弧光电焊全过程中呈现的有机的废气材质繁复,主要涉及重金属阳极非金属氧化物、有危害固体及颗粒剂物。据弧光电焊技艺区别(如弧光焊、固体保护措施焊、机光焊等),的废气材质和氧化还原电位不同之处取得。
通常危害物性质:
小粒物
:铁、锰、铅等不锈钢阳极化合物,颗粒直径多在0.1-10μm之間,可吸取到性强。
危害性固体
:分为二硫化碳(O₃)、氮硫化物(NOx)、一硫化碳(CO)及氟化氢(HF)等。
挥发掉性无机物(VOCs)
:要素焊接工艺村料脱离苯系物、tvoc等。
废液共同点:
温度高湿
:电孤焊区城有机废气温对环境湿度的高达80℃上述,对环境湿度的达60%-90%。
间断性性的排放
:与点焊施工作业音乐节拍同样,访问量下跌大。
软型废弃物
:多污染问题物偏铝酸根,处理工学院艺需联动设计方案。
废气排放治疗困难与事项
工艺重难点:
颗粒肥料物与气态污染源物分工协作删去
:以往排尘技术水平对气态危害物无用,需組合工序。
锰、铅等天价属操作
:颗粒直径小、渗透性高,需效率高活性炭过滤或电学吸收。
的设备耐蚀化性
:HF等酸碱性气后感腐烛正规材料管路。
重要性缓解重点:
根源上调节
:使用低废气铜焊丝,简化补焊技术指标。
集气操作系统的设计
:采用了侧吸罩+顶吸罩組合,抓拍错误率需>90%。
加工过程选定
:结合影响物功能输入"烟气净化+粘附/催化反应"团体技术水平。
典型案例库解释
成功案例一:某 轨道组件公路网裝备焊结工厂
有机废气情况
:
关键影响物:Fe₂O₃粒状(200mg/m³)、MnO₂(15mg/m³)、NOx(80mg/m³)。
新风量:30,000m³/h,温暖70℃。
补救计划方案
:
预进行处理
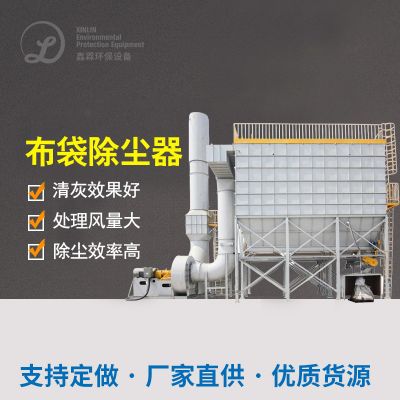
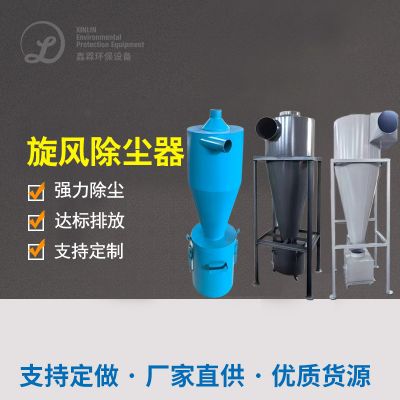
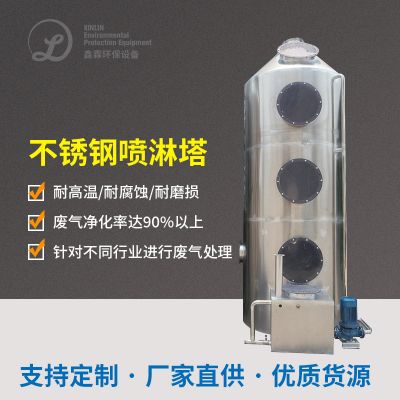
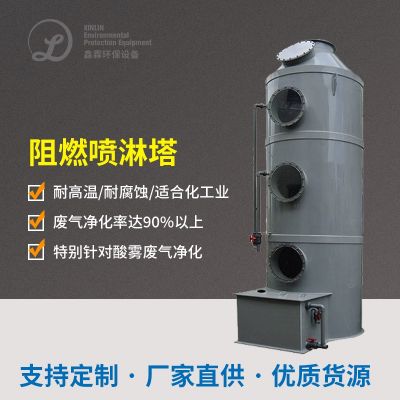
:飓风布袋除尘+喷降热塔(调至40℃)。
基本点工艺流程
:
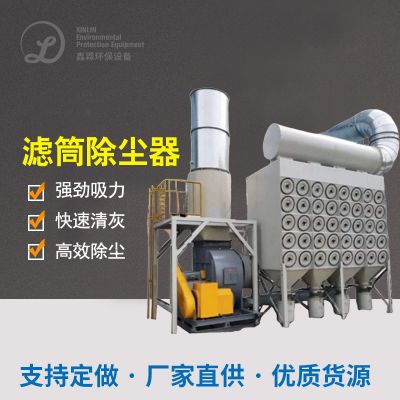
单脉冲布袋净化(过滤系统定位精度0.5μm,的效率99%)
首选性催化剂的作用重置(SCR)脱硝(NOx彻底清除率>85%)
摆放但是
:颗粒状物<5mg/m³,NOx<30mg/m³,达GB16297-1996原则。
研发点
:
主要包括防粘覆PTFE覆亚膜滤芯,处理好金属件煤尘板结相关问题。
根据余热升温SCR的生物反应器,高耗能变低20%。





 扫一扫添加微信