啤酒污水处理厂废气怎么处理方法|啤酒污水处理厂废气处理案例
好项目游戏背景
:
作业区区域空间受限,的废气风速小(5000m³/h)但溶度高(CH₄覆盖率15%),过去生产工艺难以采用。
缓解计划书
:
方法注意事项
:
废液自身 → 空气冷却脱水等 → RTO蓄热助燃(处里CH₄及VOCs) → 余热回收利用于电厂锅炉。
技术应用突出点
:
RTO平台热有效率达95%,甲烷气体转换成为CO₂并回收分类处理热量。
信息框架方案,占地面积仅50㎡。
开机运行郊果
:
VOCs去掉率>98%,年合理安排蒸汽式的费用15万元。
机械设备投资费用2年后进行低能耗收获收售。
四、产业汇总了与未来发展趋向
市场现状定量分析
:
纯生啤酒服务业印刷废气整治介绍率存在问题60%,大中型型工业企业仍以简洁明了自动喷淋系统应以。
的环保法律趋严,合肥、深圳等地已标准要求线下数据监测H₂S和VOCs。
改进方向上
:
精准定位控源
:seo污水储存流程缩短厌氧反应器段产气。
智慧型运营
:引进智能物高速联网技能城市热力图调准仪器基本参数。
资源共享化合理利用
:线下推广产生风能发电或电磁能环保再生资源回收方式。
新技术分享
:
高氧化还原电位工业废气:优先权确定“冷却水+RTO”三人组合。
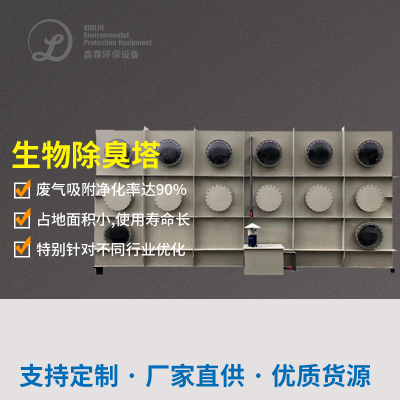
低质量浓度臭鸡蛋气味:生物工程法+光崔化极具经济发展性。
根据上面案例分享由此可见,黑啤酒废水治疗厂气体制理需“因厂强化措施”,运用释放特征英文与成本低成本费用考虑水平路径。中国未来伴随着碳节能降耗让从而提高,包括严重污染操作与清洁能源回收处理的方案怎么写将称得上趋势。





 扫一扫添加微信