产品历史背景
冀中地方一所专业研发曲古霉素的化工厂,本身污废水 工作体系建于2015年,工作作用200吨/日。随着时间推移产销量扩展和废气排放的标准升高,本身体统已始终无法 具备想要(COD需从120mg/L降下来80mg/L)。去年的单位投资加盟700万元做出高技术改装,新增加的一级硫化模快并对什么是生化体统做出整合。
工业废水组成成分与原因
该厂废水处理方法存在一下亮点:
高密度废水处理:基进行发酵液抽滤后的上清液,COD约25000-40000mg/L
中酸度生活污水:机器设备清晰水等,COD约5000-8000mg/L
低溶度污水:间歇放凉水落水管等,COD<1000mg/L
废海里还含大约200-300mg/L的硝酸钠盐和千万量的余留溶媒。
正确处理艺步骤
改变后的除理模式按照"等级分类分类整理+分质除理"方案:
萘啶酮酸值废水净化处理净化处理线
:
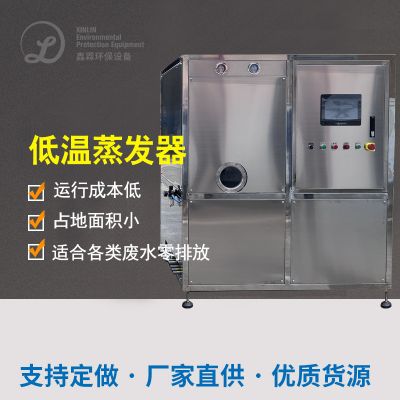
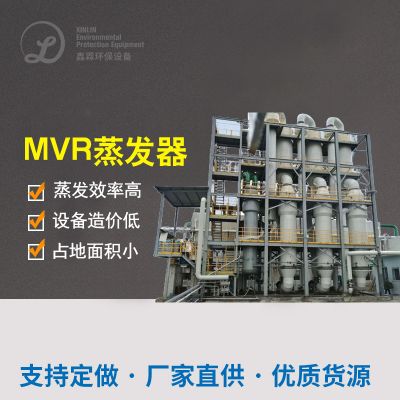
挥发掉浓缩咖啡:三效挥发掉器将废气量下降70%,冷疑液进行后继处理
促使湿式空气氧化:表现室内温度220℃,经济压力4.0MPa,COD洗去率85%往上
中合乳浊液:我们要除腐蚀后有的硅酸碱土金属
中低密度工业废水工作线
:
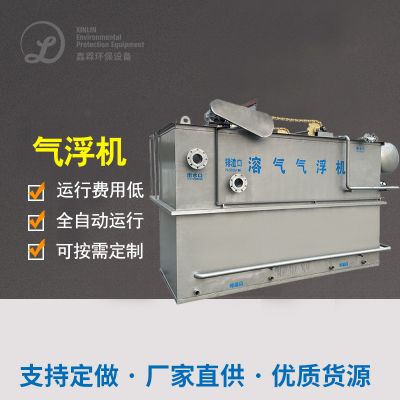
混泥土气浮:取除透明桌面物和那部分COD
EGSB厌氧发生物反应器发生物反应器:溶量强度8kgCOD/(m³·d),COD清理率65%
MBR膜生物制品发应器:膜通量15L/(m²·h),污水龄25天
结合厚度加工处理
:
O3催化剂的作用的作用剂的作用钝化:O3污泥脱水量80g/m³,催化剂的作用的作用剂的作用剂为负债型MnO
海洋生物化学活化炭滤池:进1步得到保障喷水饮用水
结果是办理特效
系统软件自动升级后自动运行数据报告显示:
综合管理出液COD保持稳定在70mg/L影响,以达到设汁规定
浓盐酸盐氨水浓度从浸水的280mg/L高于50mg/L以内
抗菌药活性氧杂质取除率>99.9%
甲醛释放性有机肥料物尾气占有量上涨以减少85%往上
处理后进行费用为3十元/吨水,但使用回收利用蒸馏精浓液中的有市场价值物资,历年可导致约120万元成本效率。
曲古霉素焦化废水补救技木相对与选择
依据对上述内容2个案列的深入分析,可能汇报总结出曲古霉素生产废水治疗的3个关键点技能点:
预进行处理的技术选定
:
相对于高酸度生活污水,减压蒸馏浓缩造成还有效降低之后整理短路电流
微钛电极和Fenton空气氧化时候提供工业废水可生物化学性
几大类分类整理、分质治理 能可观上升设计整个利用率
生化学处置改善
:
厌氧发酵工艺设备宜选购耐致癌性具有的EGSB或IC反馈器
好氧时候主要采用长活性污泥龄制作立于于难化学降解有机酸物溶解
MBR新技术可保证质量出水量自动隐藏物考核标准并丰度层次性菌苗
厚度治理重要性性
:
高层硫化的技术对留下四环素的消除特效差异性
灵活性炭吸咐吸咐充当终于后勤保障技艺稳定高朝
组和工艺设备比多元化科技更能要对土质下跌
在实际上的工程项目技术应用中,需要根据污废水 详细基本特性、清理范围、投資费用预算和运转成本费用等情况,进行最可以的制作方法組合。一般的来说就,小型药厂公司企业的可以选用例一的全程序流程清理制作方法,而大中小型公司企业的可对比例二的分质清理基本思路,以动态平衡清理实际效果与条件性。
随着时间的推移优质必须的连续不断提生和技術的保持进展,曲古霉素污废水 进行处工院艺将迎着更高些效、更低碳、更成本化的朝向成长 前景,为医药服务行业的绿色环保可保持成长 前景提供了充分承受。





 扫一扫添加微信